- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Izdelki
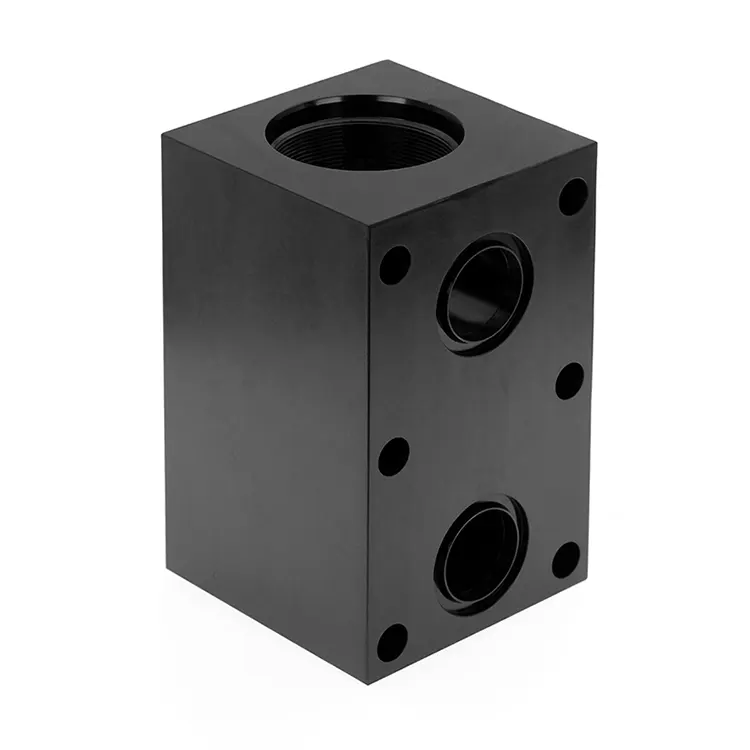
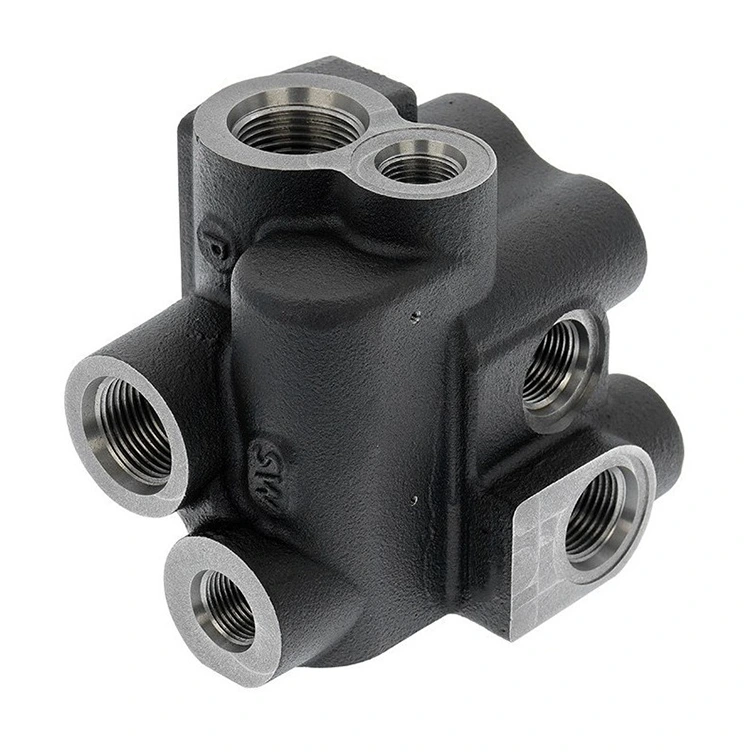
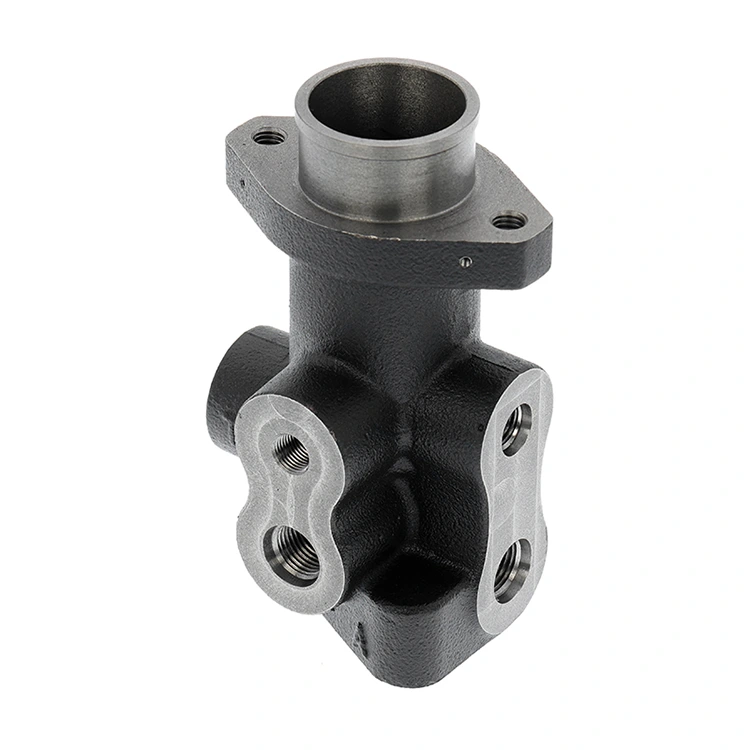
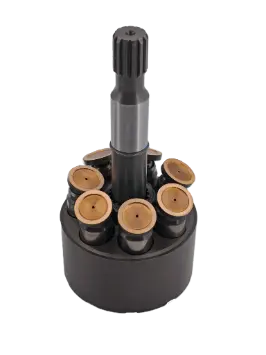


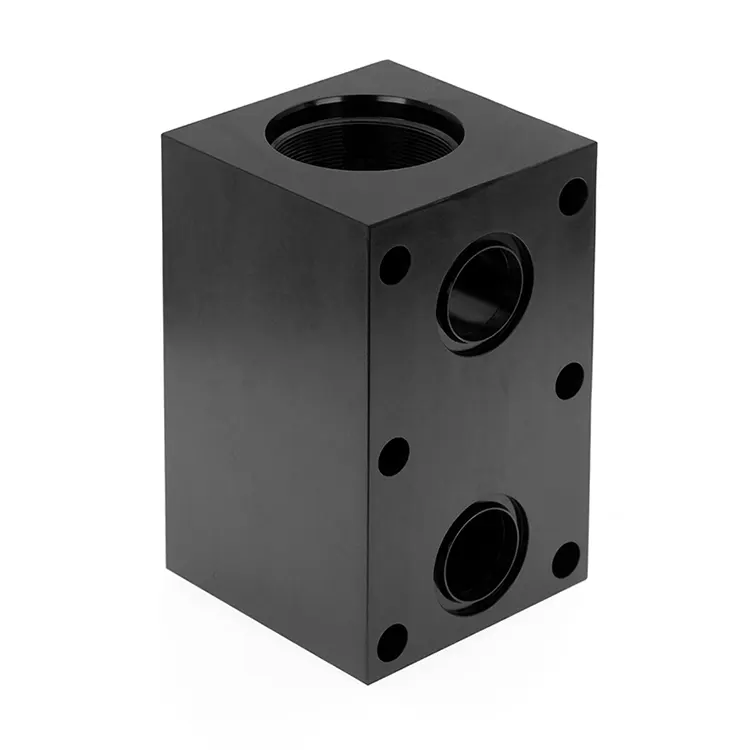
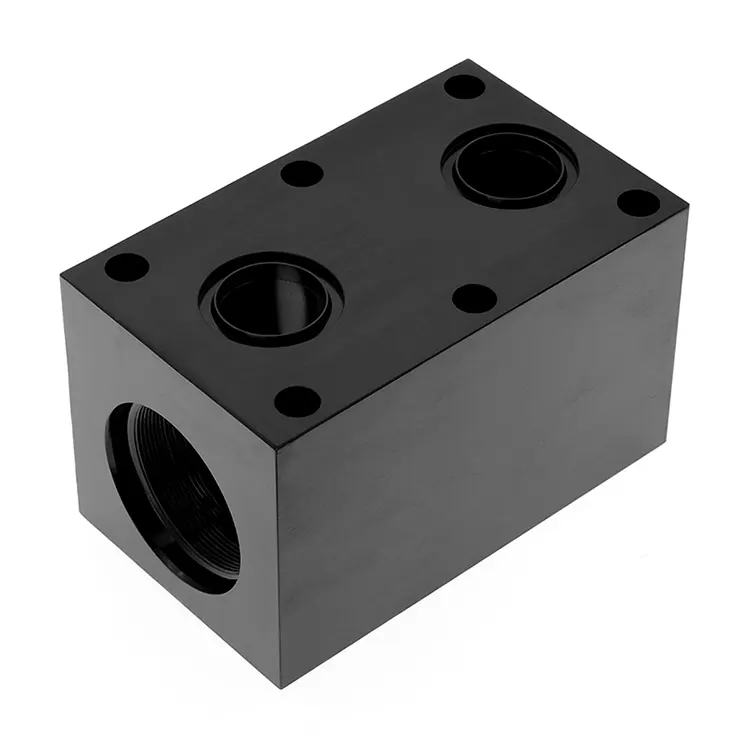
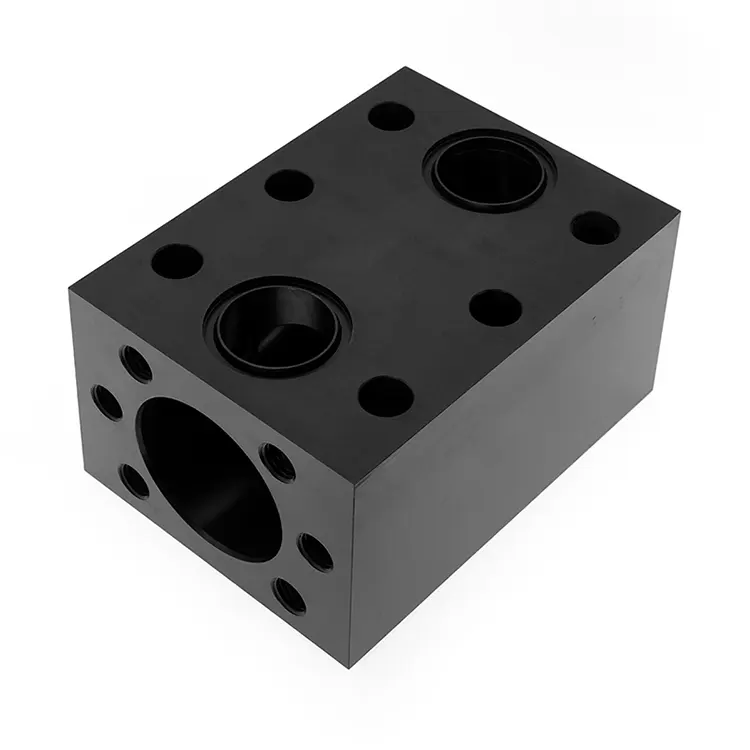
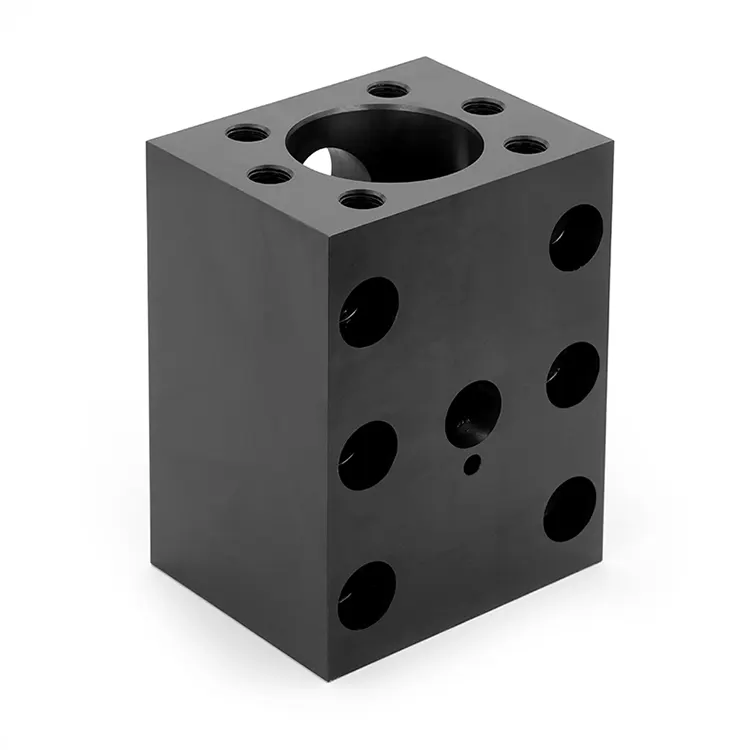
Blok hidravličnega ventila
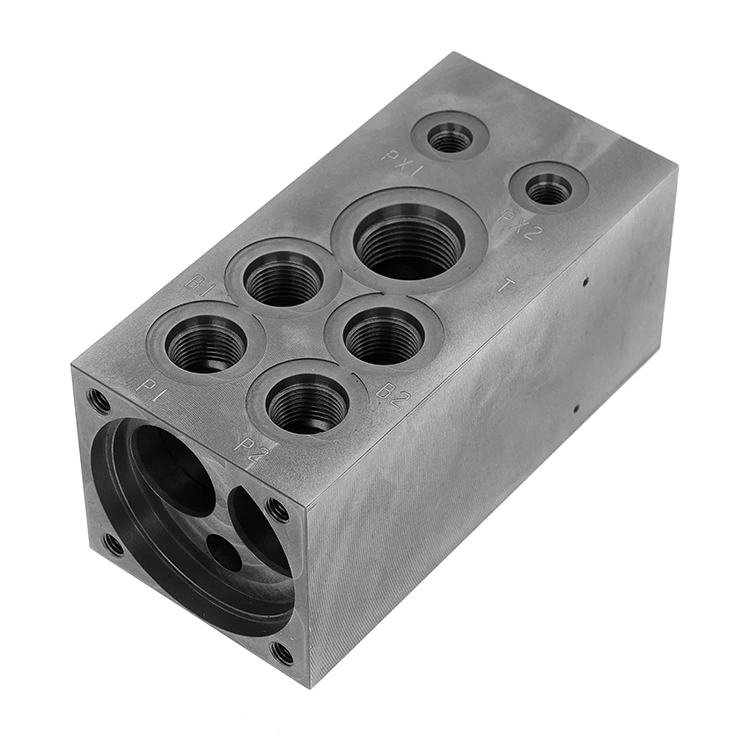
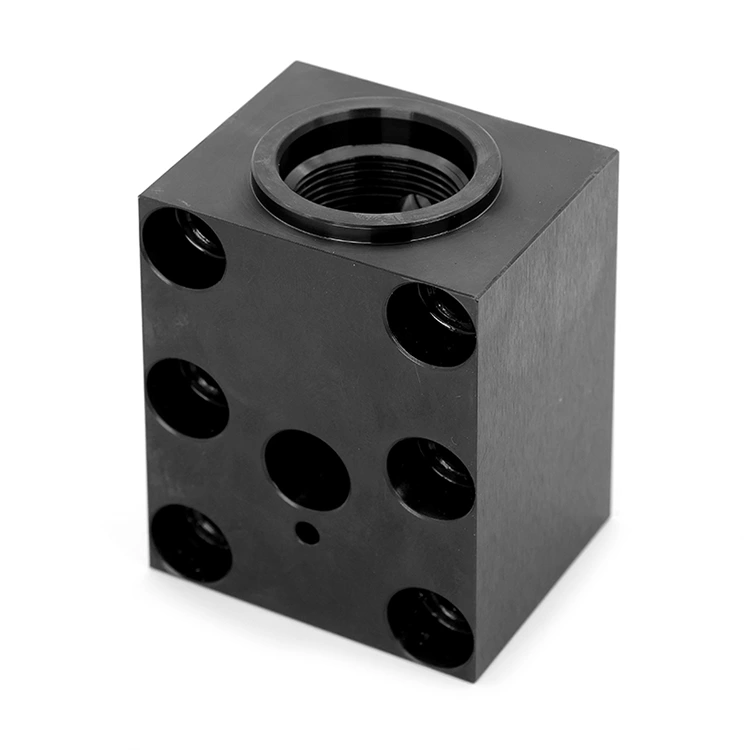
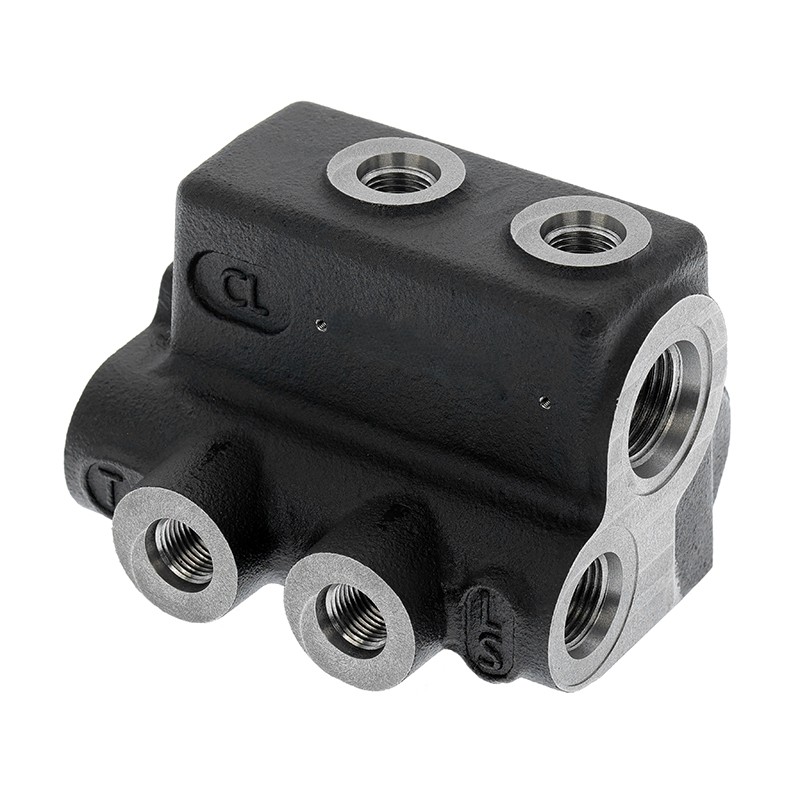
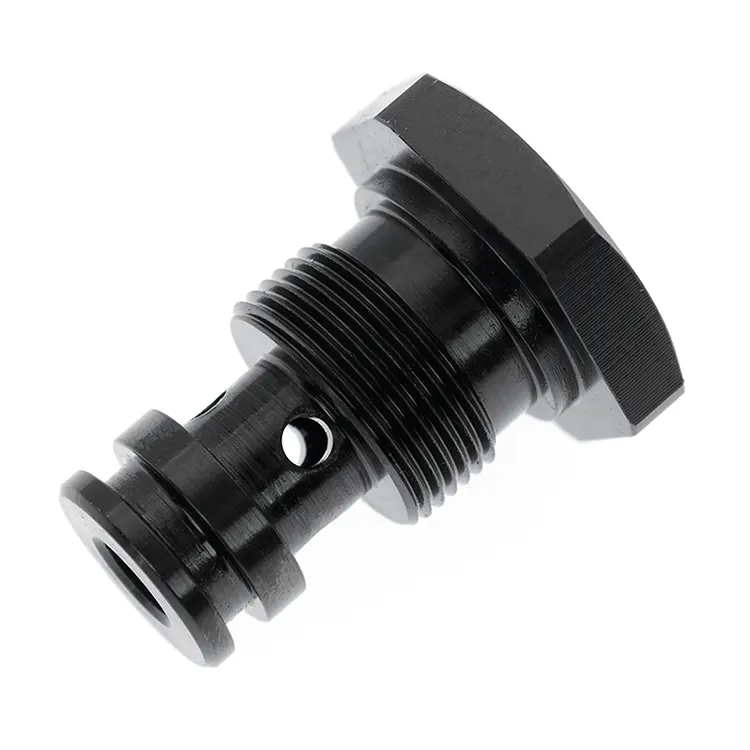
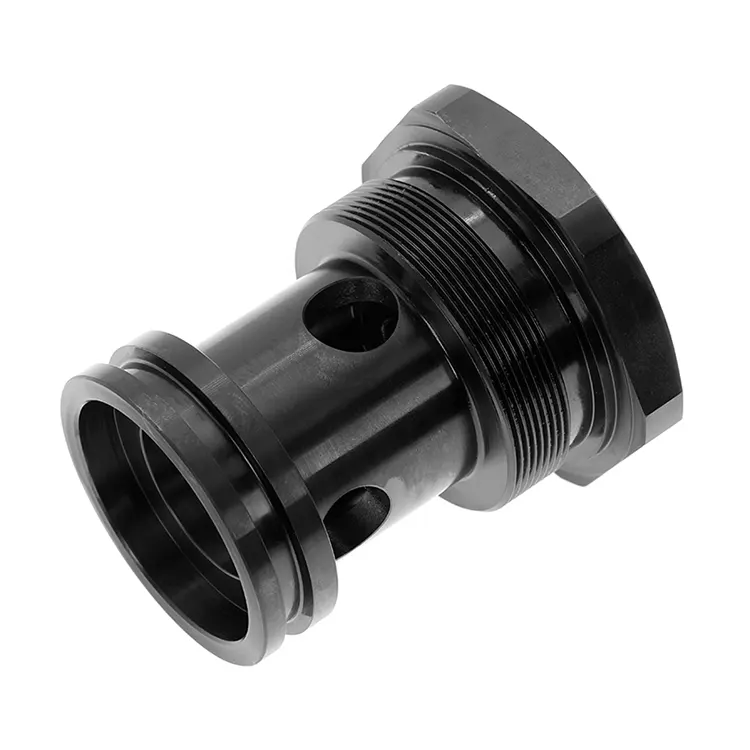
Proizvajalci, ki izdelujejo kmetijske stroje, rudarsko opremo in industrijske hidravlične sisteme, pogosto potrebujejo zanesljive hidravlične bloke ventilov. Ti bloki imajo več odprtin za ventile, nadzorujejo pretok tekočine in ohranjajo stabilen sistemski tlak. Difon Machinery Co., Ltd. je profesionalna tovarna, ki izdeluje bloke hidravličnih ventilov po meri.
Pošlji povpraševanje
Opis izdelka
Natančna obdelava za bloke hidravličnih ventilov pri Difon Machinery
Proizvajalci, ki izdelujejo kmetijske stroje, rudarsko opremo in industrijske hidravlične sisteme, pogosto potrebujejo zanesljive hidravlične bloke ventilov. Ti bloki imajo več odprtin za ventile, nadzorujejo pretok tekočine in ohranjajo stabilen sistemski tlak. Difon Machinery Co., Ltd. je profesionalna tovarna, ki izdeluje bloke hidravličnih ventilov po meri. Naša glavna veščina je natančna strojna obdelava teh blokov ventilov – tolerance dimenzij lahko dosežemo do 0,002 mm. Ta natančnost je ključna za zaustavitev puščanja tekočine, zagotavljanje pravilne poravnave ventilov in preprečevanje padca tlaka v visoko zmogljivih hidravličnih sistemih. Prav tako ne obdelujemo samo strojnih delov – pomagamo pri vsem, od izdelave surovin do dodajanja površinskih obdelav (kot je eloksiranje, cinkanje ali pasiviranje). To poenostavi vašo dobavno verigo, tako da vam ni treba sodelovati z več prodajalci. Če izberete Difon kot svojo tovarno blokov hidravličnih ventilov po meri, dobite partnerja, ki edinstvene potrebe vašega sistema spremeni v vzdržljive in natančne bloke. Potrebujete 10 prototipov za testiranje? Ali 1000+ za množično montažo? Obvladamo oboje – ne glede na to, ali je vaš sistem za visokotlačno rudarsko opremo ali majhne kmetijske stroje. Lansko leto nam je rudarski odjemalec povedal, da njihovi stari ventilski bloki tako puščajo, da so morali dvakrat na mesec ustaviti delovanje – naši natančni bloki skrajšajo ta izpad na nič.
Hidravlični ventilski bloki Difon so "središče" hidravličnih sistemov. Tudi majhne napake v specifikacijah bloka ventilov vas lahko veliko stanejo. Tesnilni utor, ki je le 0,003 mm prevelik, lahko povzroči puščanje hidravlične tekočine. To pomeni pogosto vzdrževanje, za opremo na prostem, kot so kmetijski traktorji, pa lahko škoduje okolju. Prehod za olje, izvrtan 0,005 mm stran od središča, lahko meša tekočino. Zaradi tega je sistem manj učinkovit in porabi več goriva v rudarskih tovornjakih. Veliko generičnih dobaviteljev ne more doseči teh strogih toleranc. Uporabljajo stara obdelovalna orodja, ki ne morejo obvladati zapletenih zasnov z več priključki sodobnih blokov ventilov, ali pa preskočijo pomembna preverjanja po obdelavi. Pri Difonu obravnavamo vsak blok ventila, kot da je ključnega pomena za vaše delo. Najprej sodelujemo z vašo inženirsko ekipo, da se naučimo specifikacij vašega sistema: najvišji tlak (do 40 MPa za uporabo v težkih pogojih), kako gosta je tekočina in kako se povezuje s črpalkami, jeklenkami in krmilnimi ventili. Nato prilagodimo naš proces obdelave, da zadosti tem potrebam. Na primer, če je vaš blok ventilov za majhno kmetijsko škropilnico (kjer je malo prostora), bomo blok naredili manjši, da se prilega, vendar obdržali potrebne oljne kanale in odprtine za ventile – brez izgube zmogljivosti.
Naš dober ugled kot zaupanja vredne tovarne blokov hidravličnih ventilov Difon po meri izvira iz dveh stvari: uporabljamo napredna precizna orodja za obdelavo in vemo, kako ravnati z različnimi materiali. Surovine izberemo na podlagi okolja vašega sistema in potreb po zmogljivosti – vsak material uravnoteži moč, odpornost proti koroziji in enostavnost strojne obdelave. Spodnja tabela prikazuje naše glavne izbire materialov in kako prilagodimo našo obdelavo, da bodo najbolje delovali:
|
Vrsta materiala |
Dobre stvari za hidravlične sisteme |
Kako izboljšujemo obdelavo |
Panoge, za katere jih uporabljamo |
|
45# ogljikovo jeklo |
Močan (zdrži pritisk ≥800 MPa), cenovno dostopen za redno uporabo |
Uporabljajte orodja iz karbidne trdine, prevlečene s TiAlN, da preprečite obrabo orodja; po strojni obdelavi toplotno obdelajte, da zmanjšate napetost |
Industrijske hidravlične stiskalnice, mali gradbeni stroji |
|
316 nerjaveče jeklo |
Dobro se upira rji (odlično za mokre, vlažne prostore) |
Režite počasi (60–100 m/min), da kovina ne postane pretrda; uporabite hladilno tekočino z dodatki proti rjavenju |
Morski hidravlični sistemi, stroji za predelavo hrane |
|
20CrNiMo legirano jeklo |
Dobro prenaša ponavljajoče se cikle pritiska (ne bo se hitro obrabil) |
Toplotno obdelajte pred strojno obdelavo (na HRC 30–35), da postane trši; uporabite visoko natančna povrtala za oljne kanale |
Rudarski tovornjaki, težka kmetijska mehanizacija |
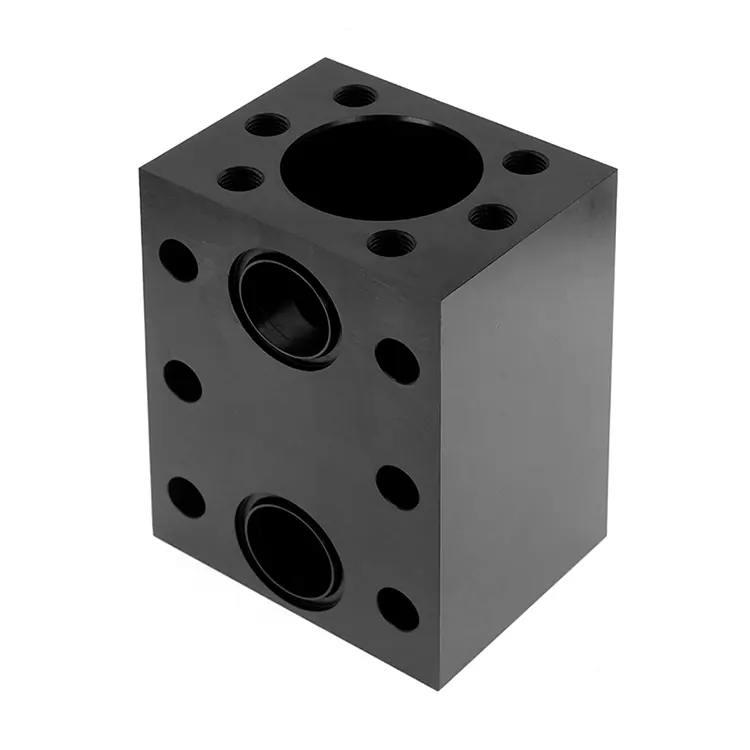
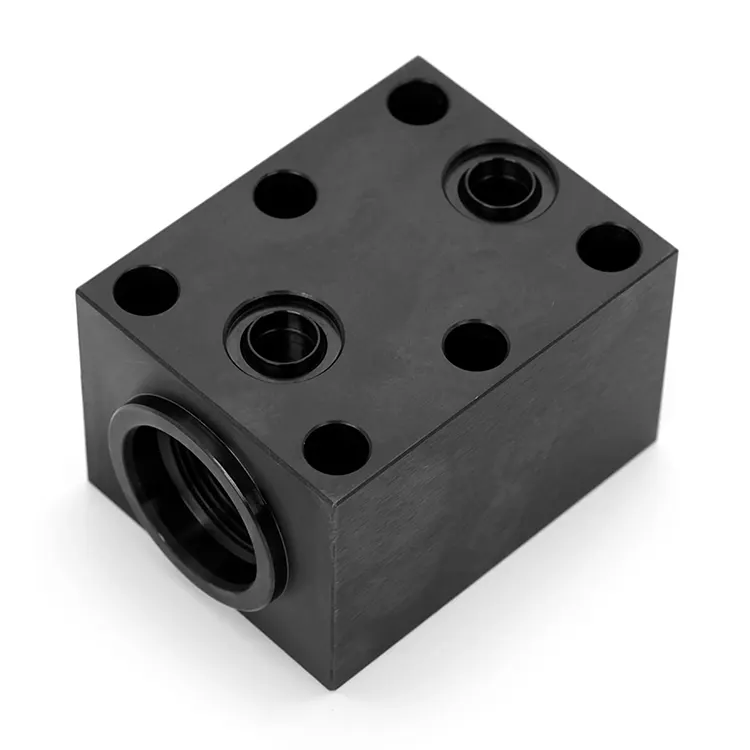
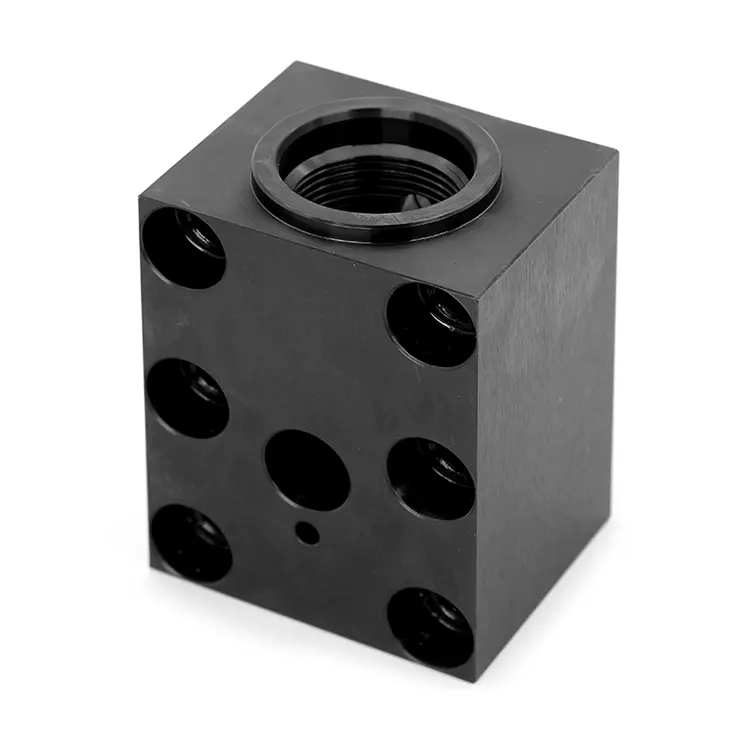
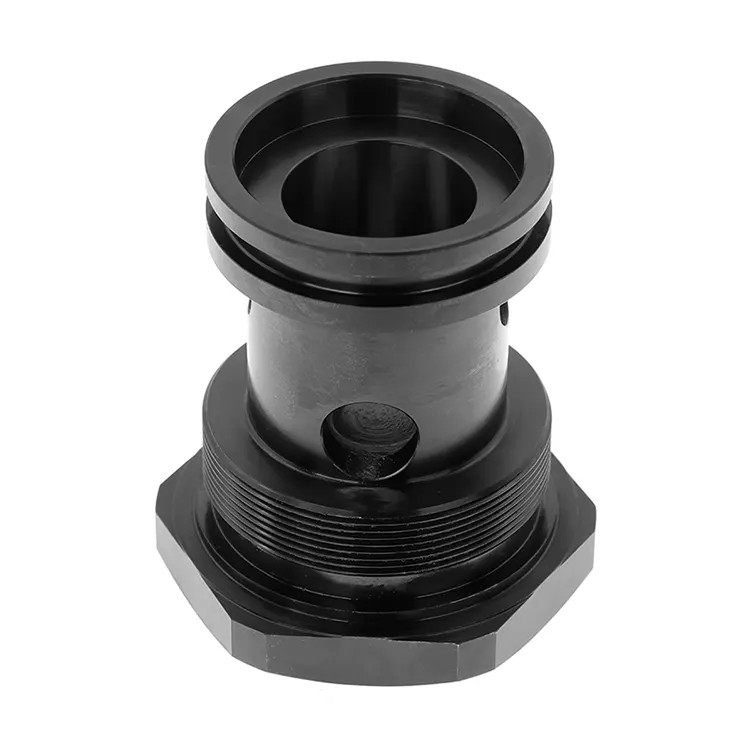
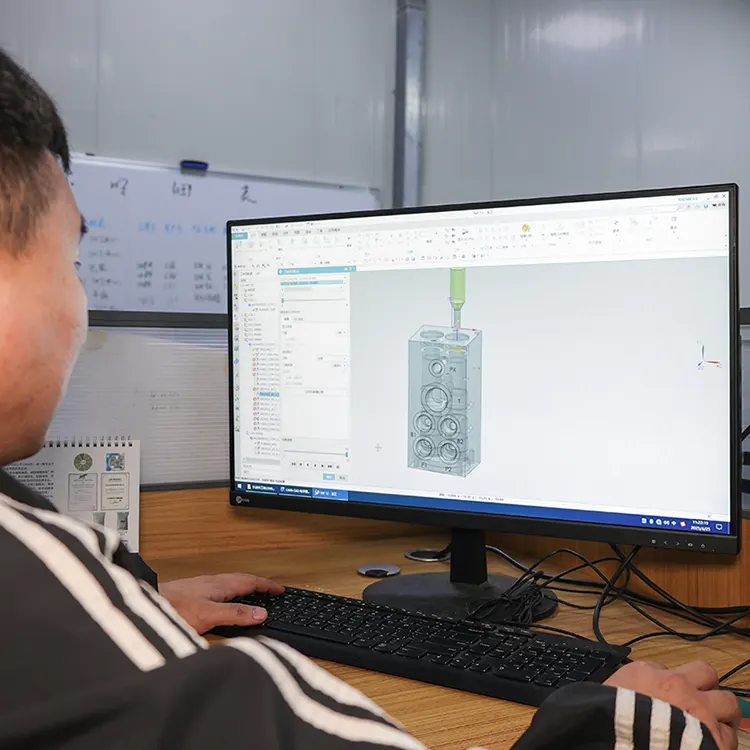
Za izdelavo teh blokov hidravličnih ventilov Difon uporabljamo petosne obdelovalne centre CNC – številne druge tovarne blokov ventilov po meri še vedno uporabljajo triosne stroje. Petosni stroji nam omogočajo, da z enim zamahom dosežemo vse strani bloka ventilov – ni ga treba znova in znova vpenjati, kar običajno povzroči napake pri poravnavi. Na primer, pri obdelavi ventilskega bloka z 8 odprtinami za ventile, 6 notranjimi prehodi za olje (širine od 4 mm do 18 mm) in 12 montažnimi luknjami petosni stroj vrti blok na dveh oseh (A in C), medtem ko rezalno orodje premika vzdolž osi X, Y, Z. To zagotavlja, da so vsa vrata izvrtana, izvrtana in narezana točno tako, kot je bilo zasnovo. Prav tako ohranja vsak prehod olja gladek (Ra ≤ 0,8 μm), da se zmanjša trenje tekočine. Uporabljamo tudi nadzornike orodij v realnem času: senzorji na stroju spremljajo, kako obrabljena so orodja in koliko sile uporabljajo. Če se orodje preveč obrabi, stroj prilagodi nastavitve ali opozori operaterje. To ustavi "odnašanje orodja" - pogost razlog, da gredo tolerance narobe - in poskrbi, da je vsak blok ventila v seriji skladen.
[Vstavite sliko: Difonov petosni CNC obdelovalni center, ki obdeluje blok hidravličnega ventila 20CrNiMo, prikazuje vreteno stroja, ki dostopa do globokega notranjega oljnega prehoda – z digitalnim odčitkom, ki prikazuje toleranco 0,002 mm, ki se ohranja]
Medtem ko je natančna strojna obdelava naša glavna storitev, pomagamo tudi pri vsem, od izdelave surovcev do površinske obdelave. Ta dodatna podpora poenostavi vaše delo. Sami izdelujemo surovine iz lastnih surovin, pri čemer uporabljamo metode, ki ustrezajo vsakemu materialu: za ogljikovo jeklo 45# uporabljamo vroče kovanje, da naredimo kovino gostejšo; za nerjavno jeklo uporabljamo investicijsko litje, da izgubimo manj materiala (dobro za kompleksne oblike blokov). Po strojni obdelavi dodamo površinsko obdelavo glede na to, kaj potrebujete: cinkanje (za zaustavitev rje na zunanji kmetijski opremi), eloksiranje (za lahke, majhne bloke ventilov v industrijski avtomatizaciji) ali pasiviranje (za bloke iz nerjavečega jekla na mestih, varnih za hrano). Ta storitev na enem mestu pomeni, da dobite popolnoma dokončan blok ventilov, pripravljen za sestavljanje – ni potrebe po usklajevanju med izdelovalci surovcev, delavnicami za strojno obdelavo in podjetji za končno obdelavo.
V naši tovarni blokov hidravličnih ventilov po meri izvajamo številne preglede, da odkrijemo celo majhne napake, preden dobite dele. Najprej preverimo surovine: vsako serijo jekla ali nerjavnega jekla testiramo glede kemične sestave (z uporabo spektrometra za neposredno odčitavanje) in njene trdnosti (natezna trdnost, trdota), da se prepričamo, ali ustreza industrijskim standardom. Med obdelavo vsakih 10 kosov preverimo z digitalnim mikrometrom in optičnim primerjalnikom. Preverjamo velikosti ključev, kot sta premer vrat in širina utora tesnila. Po strojni obdelavi uporabimo koordinatni merilni stroj (CMM) z obsegom 1,5 m × 1 m × 0,8 m za skeniranje celotnega bloka ventilov – zajame več kot 50.000 podatkovnih točk za primerjavo z vašo 3D zasnovo. Za testiranje puščanja (izjemno pomembno za hidravlične dele) uporabljamo detektor puščanja s helijevim masnim spektrometrom – je bolj občutljiv kot običajni tlačni preizkusi. Vsak blok testiramo pri 1,5-kratnem najvišjem tlaku vašega sistema in ga zadržimo 60 minut, da zagotovimo, da tekočina ne pušča. Vsak blok, ki prestane te preglede, dobi edinstveno serijsko številko—povezano z našo proizvodno bazo podatkov, tako da lahko sledite vsakemu koraku.
V čem se Difon razlikuje od drugih tovarn blokov hidravličnih ventilov po meri? Sodelujemo z vami pri odpravljanju projektnih težav. Številne stranke pridejo k nam z zgodnjimi dizajni, ki jih je težko strojno obdelati – na primer ventilski blok z oljnim prehodom, ki je preglobok, da bi ga bilo mogoče natančno izdelati. Naši inženirji vam pomagajo prilagoditi zasnovo: enkrat smo prilagodili kot prehoda, da smo lahko dosegli toleranco brez težav, in to je stranki prihranilo predelavo 200 delov. Za stranke, ki izdelujejo nove hidravlične sisteme, izdelujemo hitre prototipe: z našo maloserijsko linijo lahko izdelamo en ventilski blok v 3–5 delovnih dneh. To vam omogoča, da preizkusite prileganje, delovanje in zmogljivost, preden naredite veliko. Pomagamo tudi po dostavi: naša tehnična ekipa odgovarja na vprašanja, kot je na primer, kako močno zategniti pritrdilne vijake ali kakšno filtracijo tekočine uporabiti za zaščito notranjih prehodov. Za dolgoročne stranke shranimo vaše načrtovalske datoteke in nastavitve strojne obdelave v varno bazo podatkov. Ko ponovno naročite, lahko začnemo proizvodnjo v 48 urah – in vsaka serija je enako dobra kot zadnja.
Pri Difon Machinery Co., Ltd. menimo, da je zanesljiv hidravlični blok ventila tisto, zaradi česar hidravlični sistem dobro deluje. Kot tovarna blokov hidravličnih ventilov Difon po meri uporabljamo natančno strojno obdelavo (do tolerance 0,002 mm), podporo od konca do konca in sodelovalni inženiring za izdelavo delov, ki ustrezajo vašim potrebam – bodisi za kmetijstvo, rudarstvo ali industrijo. Ne prodajamo le blokov ventilov; gradimo partnerstva, ki pomagajo vašemu podjetju teči gladko. Se želite pogovoriti o svojih potrebah po blokih hidravličnih ventilov? Zahtevate ponudbo za prototip? Ali pa si pridite ogledat našo tovarno? Kontaktirajte našo ekipo. Lahko opazujete delo naših natančnih strojev in vidite, kako preverjamo vsak del – brez bližnjic, samo bloki ventilov, ki ne puščajo, se ne zlomijo in poskrbijo, da vaša oprema deluje.
Hot Tags: Blok hidravličnega ventila
Povezana kategorija
Pošlji povpraševanje
Prosimo, oddajte svoje povpraševanje v spodnjem obrazcu. Odgovorili vam bomo v 24 urah.