- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Izdelki
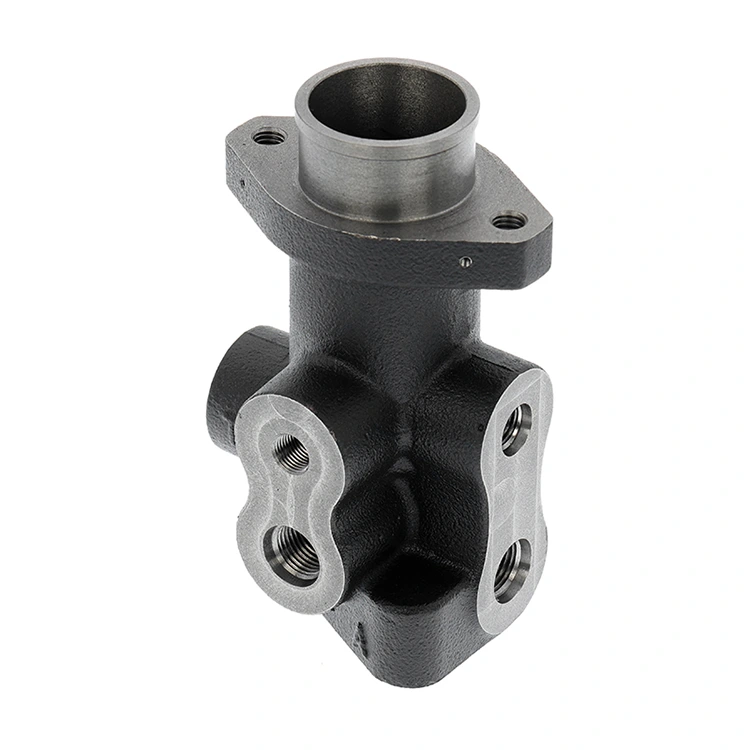


Štancanje in raztezanje ter površinska obdelava
Qingdao Difon Machinery Co., Ltd. izvaja žigosanje in raztezanje ter površinsko obdelavo, kot sta cinkanje in eloksiranje kovinskih delov. Izdelujemo trpežne komponente za večnamensko uporabo za gospodinjske aparate, avtomobile in elektroniko. Naša storitev združuje natančno žigosanje in raztezanje ter površinsko obdelavo, zato nam zaupajo podjetja, ki potrebujejo žigosane dele po meri, odporne proti rji.
Pošlji povpraševanje
Opis izdelka
Qingdao Difon Machinery Co., Ltd. izvaja žigosanje in raztezanje ter površinsko obdelavo, kot sta cinkanje in eloksiranje kovinskih delov. Izdelujemo trpežne komponente za večnamensko uporabo za gospodinjske aparate, avtomobile in elektroniko. Naša storitev združuje natančno žigosanje in raztezanje ter površinsko obdelavo, zato nam zaupajo podjetja, ki potrebujejo žigosane dele po meri, odporne proti rji.
Kot izdelovalec z dolgoletnimi izkušnjami pri tem delu vemo, da žigosani deli s površinsko obdelavo niso le »oblikovana kovina«. Pomembni so za delovanje končnega izdelka – na primer odpornost proti vlagi v notranji kadi pralnega stroja ali odpornost proti soli na cestišču na nosilcu avtomobila. Večina proizvajalcev žigosanje, raztezanje in površinsko obdelavo izvaja ločeno – to povzroča vrzeli v kakovosti. Vse pa opravimo od razreza materiala do končnega premaza na enem mestu. Na ta način se trdnost vtisnjenega dela ujema z zaščito površinskega sloja. Stranke dobijo dele, ki ustrezajo standardom velikosti in zdržijo v težkih okoljih. Zato nam zaupajo v toliko panogah.
Naš postopek žigosanja in raztezanja ustreza različnim industrijam in se začne z izbiro pravega materiala. Za dele gospodinjskih aparatov, kot so tečaji vrat hladilnika ali ohišje klimatske naprave, uporabljamo hladno valjano jeklo SPCC. Ta material se enostavno upogne za kompleksne oblike in ima gladko površino za eloksiranje. V zadnjem četrtletju je serija jekla SPCC padla na našem testu upogibanja – takoj smo jo zavrnili, tako da nismo imeli slabih tečajev hladilnika.
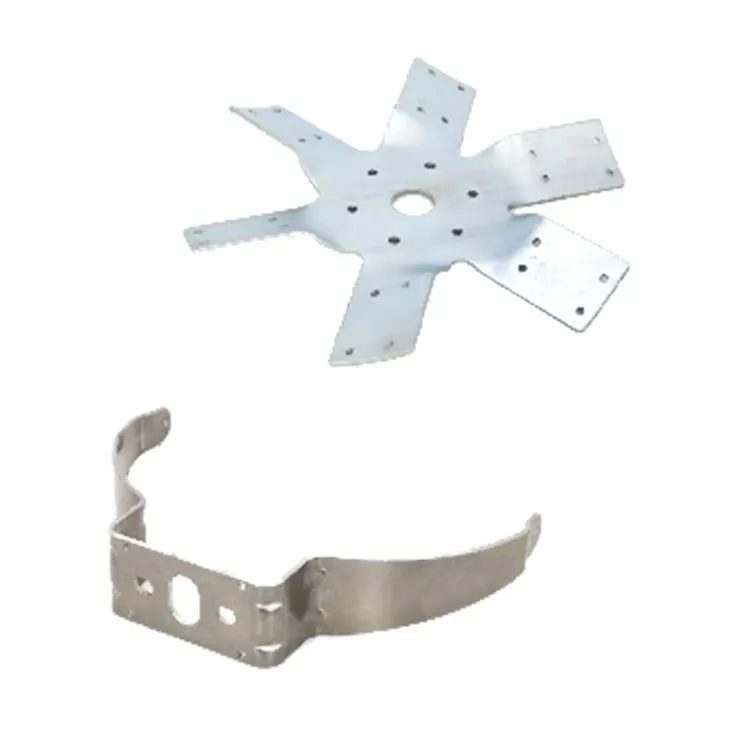
Za zunanje dele avtomobila – nosilce odbijača ali nosilce rezervoarja za gorivo – uporabljamo jeklo visoke trdnosti HC340LA. Po žigosanju ostane močan, zato prenese tresljaje na cestišču. Nizka vsebnost ogljika prav tako pomaga enakomerno oprijeti pocinkanje. Za elektronske dele – ohišja baterij ali lupine konektorjev – uporabljamo aluminijevo zlitino 5052. Je lahek, enostaven za raztegljivost in dobro deluje z eloksiranjem za izboljšanje električne izolacije. Pred proizvodnjo je vsaka serija materiala podvržena preskusom nateznosti in upogiba – to prepreči pokanje ali zvijanje delov med žigosanjem.
Način, kako povezujemo štancanje, raztezanje in površinsko obdelavo, je tisto, po čemer izstopamo. Po žigosanju naredimo tri preproste korake za čiščenje delov, tako da se premaz dobro drži: najprej uporabimo alkalno čistilo pri 50–60 ℃, da obrišemo strojno olje; drugič, jedkamo površinske okside z 10% žveplovo kislino; tretjič, speremo s čisto vodo, da preprečimo, da bi kemikalije povzročile napake.
Za cinkanje uporabljamo raztopino brez cianida (ustreza pravilom RoHS), da dobimo plast debeline 8–12 μm. Ta plast prestane 480 ur testiranja slanega pršila brez rdeče rje – odlično za avtomobile in zunanje dele. Za eloksiranje uporabljamo žveplovo kislino pri 18-22 ℃, da naredimo 10-15 μm oksidni film, nato ga zapremo z vročo vodo 95-100 ℃, da postane bolj odporen proti rji. Ta postopek daje delom gospodinjskih aparatov površino, ki je odporna na praske, in nam omogoča ujemanje barv po meri – na primer srebrne ali črne. Nekoč smo naredili črno eloksiranje za stranko aparata za kavo; njihovim strankam je bilo všeč, kako je izgledal in kako na njem ni bilo prask.
Izdelujemo tudi dele po meri za stranke v nišnih panogah. Postopek se začne s poslušanjem njihovih potreb: vprašamo, kako bo del uporabljen, omejitve velikosti in kaj mora narediti. Nato naši inženirji s programsko opremo CAD/CAM oblikujejo matrice za vtiskovanje in simulirajo postopek raztezanja – to nam pomaga zgodaj odkriti težave, na primer pretanek material na globokih območjih. Pred izdelavo pravih delov prilagodimo matrico.
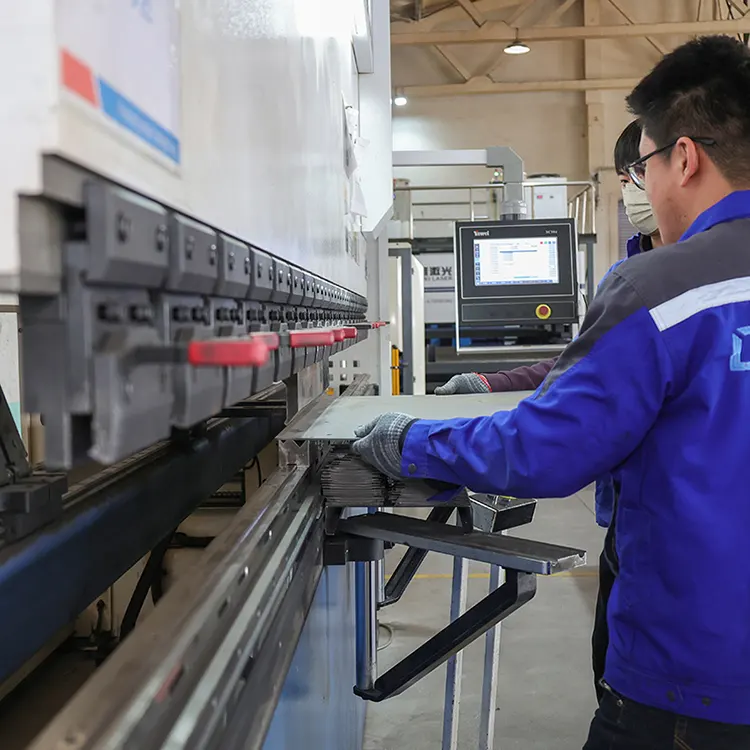
Nato izdelamo 50–100 prototipov, ki jih stranke testirajo. Na primer, naročnik medicinskih pripomočkov je potreboval žigosan aluminijast pladenj. Za držanje natančnih orodij je potreboval eloksiranje in tesno ravnost. Naša ekipa je prilagodila silo slepega držala matrice, da je zmanjšala raztezno obremenitev, nato pa prilagodila temperaturo eloksiranja, da je bila folija enakomerna. Prototipi so opravili svoj 100-ciklični preizkus kemične dezinfekcije – prevleka ni bila odluščena. Zdaj naročijo 5000 pladnjev na mesec.
Kot predani proizvajalec teh delov ohranjamo strog nadzor kakovosti skozi proizvodnjo. Imamo certifikate ISO 9001 in IATF 16949. Vsako serijo preveri naša skupina za zagotavljanje kakovosti: uporabljamo lasersko orodje za merjenje velikosti žigosanja, rentgenske naprave za preverjanje debeline pocinkane prevleke in izvajamo teste oprijema za anodizirane folije. Ponujamo tudi popolne dokumente o sledljivosti – od certifikatov materiala do dnevnikov procesov – tako da lahko stranke preverijo, ali deli ustrezajo njihovim industrijskim standardom.
Pri pošiljanju uporabljamo embalažo proti praskam za zaščito premazanih površin. Ponujamo tudi prilagodljive dobavne roke: standardni deli trajajo 7-10 dni, deli po meri pa 20-30 dni. Ne glede na to, ali stranke potrebujejo majhne serije prototipov ali velike proizvodne serije, naša integrirana storitev zagotavlja dosledno kakovost, prilagodljivost in dobro vrednost.
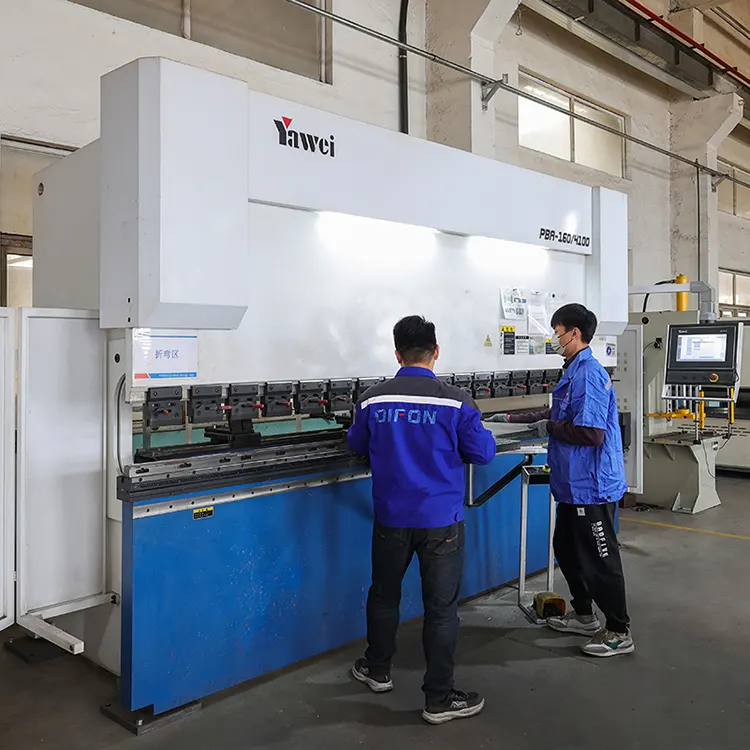
Hot Tags: Štancanje in raztezanje ter površinska obdelava
Povezana kategorija
Tlačno litje aluminija
Postopek litja
Izdelava pločevine
Obdelava žigosanja
Postopek varjenja
Natančna obdelava
Pošlji povpraševanje
Prosimo, oddajte svoje povpraševanje v spodnjem obrazcu. Odgovorili vam bomo v 24 urah.
Podobni izdelki